IsiXhosa
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
I-EIHE Steel Structure's Box Column Processing Flow & Engineering Application
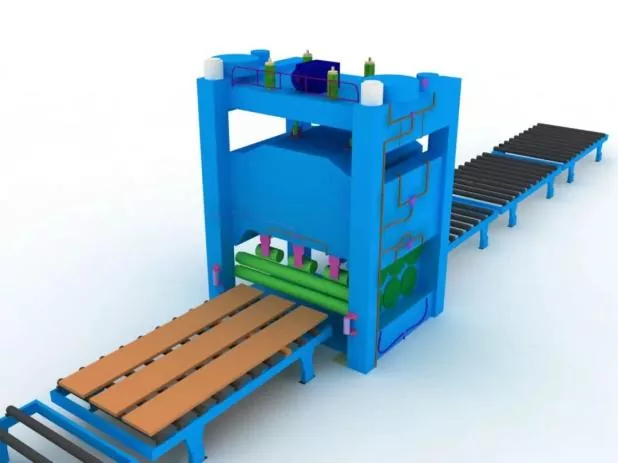
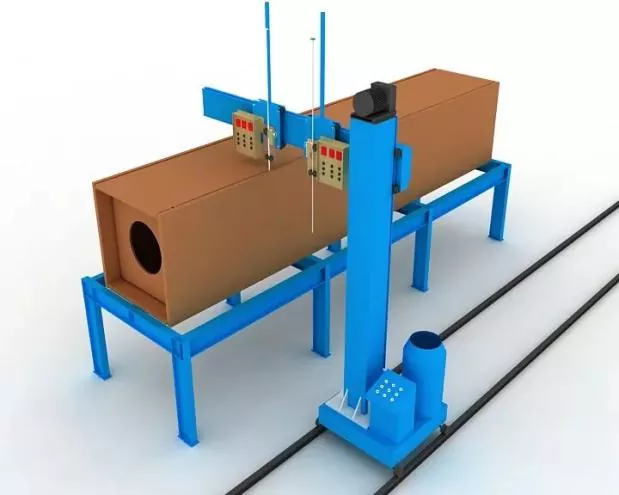
I. Umzobo woyilo jikelele
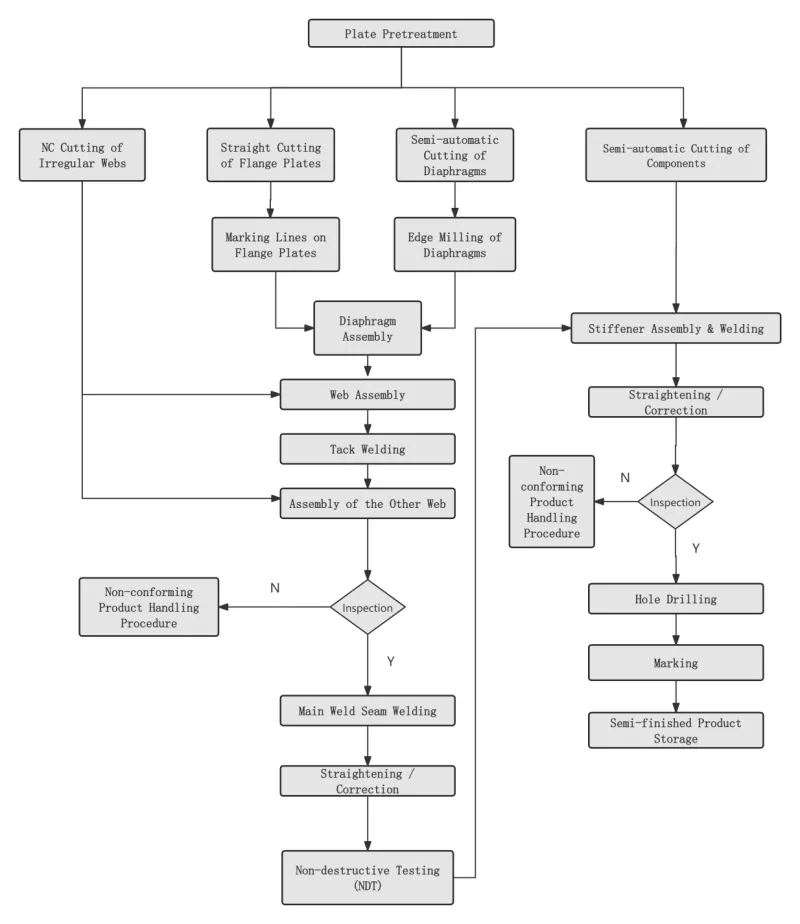
Ⅱ. Inkqubo engundoqo
|
Inyathelo loku-1 Unyango lwaPhambili lwePlate yeSteel |
Yenziwe ngokuhambelana noyilo okanye iimfuno zenkqubo phambi kokuvala ipleyiti yentsimbi. |
|
|
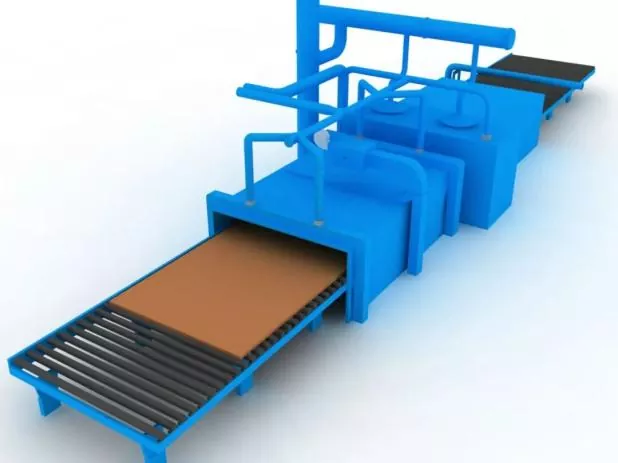
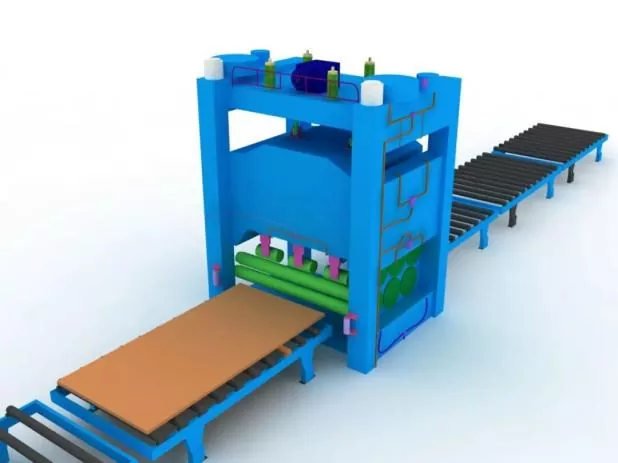
Inyathelo lesi-2 Ukolulwa kwePlayiti yentsimbi |
Ukulungiswa ngokubanzi kuya kwenziwa emva kokulungiswa kwangaphambili kwepleyiti yensimbi ukuze kuqinisekiswe ukuchaneka okungenanto kunye nokunciphisa uxinzelelo lwangaphakathi olushiyekileyo kwipleyiti yensimbi. |
|
|
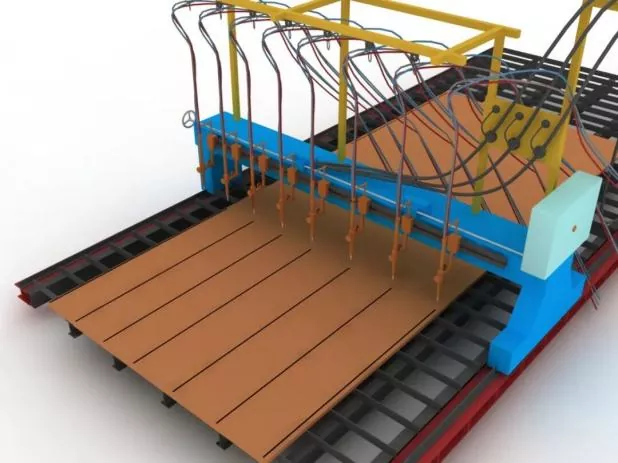
Inyathelo lesi-3 UkuSika kunye nokuGlathwa kwaMalungu |
Ngaphambi kokusika, lungisa umatshini wokusika, qinisekisa imodeli ye-nozzle, kwaye ujonge ukuzinza koxinzelelo lomoya. |
|
|
Ngethuba lokusika, lungisa i-seam yokusika i-plate yensimbi kuqala, kwaye ulawule ngokungqongqo isantya sokusika. |
||
|
INyathelo 4 Ukolulekwa okwesibini kwezahlulo |
Yenziwe emva kokuvala ipleyiti yentsimbi ukuqinisekisa ukuchaneka kwendibano kunye nokunciphisa uxinzelelo lwangaphakathi olushiyekileyo lwamacwecwe ensimbi. |
|
|
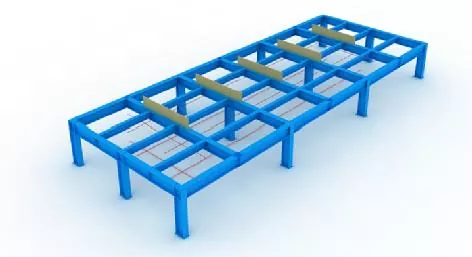
INyathelo 5 Ukusetwa kweeJigs kunye neMigqaliselo yoYilo |
Ngaphambi kokuhlanganisana, imigca yoyilo kunye neejigs ziya kusekwa kuqala. |
|
|
Ngethuba lokufakela i-jig, umgangatho onqamlekileyo wokuvula okuphezulu kufuneka uqinisekiswe, kwaye ukuqina okwaneleyo kunye namandla kuya kuqinisekiswa. |
||
|
Zonke iijigi kunye nemigca yoyilo inokusetyenziswa kuphela emva kokuba ihlolwe kwaye yamkelwe ngabasebenzi abachongiweyo. |
||
|
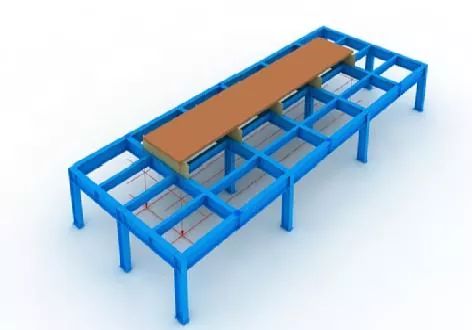
Inyathelo lesi-6 Ukubekwa kwePhaneli ePhantsi |
Ibekwe ngokuchanekileyo nge-plumb bob kunye nemigca yoyilo. |
|
|
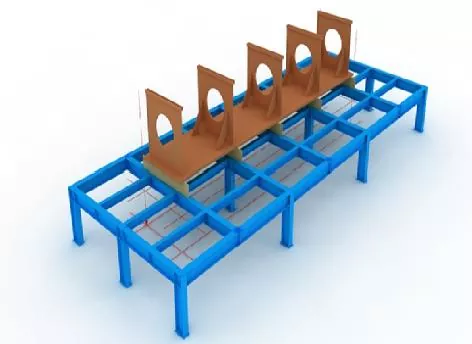
Inyathelo lesi-7 Diyaphragm Assembly |
Phambi kokudityaniswa kwee-diaphragms, phawula imigca yokubeka kwindawo engezantsi, kwaye ususe umhlwa odadayo kumacala omabini emigca ngevili lokusila. |
|
|
Emva kokuba i-diaphragms yakhiwe, yilungise ngokufaka i-welding. |
||
|
Inyathelo lesi-8 INdibano yeWebhu |
Emva kokuba iwebhu idityanisiwe kwaye ifanelekile, yifake ngokuqinileyo kwi-diaphragm ngejekhi, emva koko uyilungise nge-tack welding.
|
|
|
INyathelo 9 Upper Panel Assembly |
Gqibezela indawo echanekileyo yephaneli ephezulu nge-plumb bob, emva koko ulungise nge-tack welding. |
|
|
Inyathelo le-10 Ukuwelda kwe-Diaphragm Electroslag |
I-welding ye-electroslag enecala elinye iyamkelwa kwi-diaphragms. |
|
|
Imikhono yobhedu ye-arc yokuqala kunye nokucima kuya kufakwa kwiindawo eziphezulu kunye nezisezantsi zokuvula i-electroslag imingxuma ye-welding ngexesha le-welding. |
||
|
I-welding current kunye ne-voltage iya kulawulwa ngokungqongqo kuyo yonke inkqubo ye-welding, kwaye ingqwalasela iya kuhlawulwa ekujongeni utshintsho lombala wendawo ye-electroslag welding kwiwebhu. |
||
|
Inyathelo 11 Uhlolo lulonke |
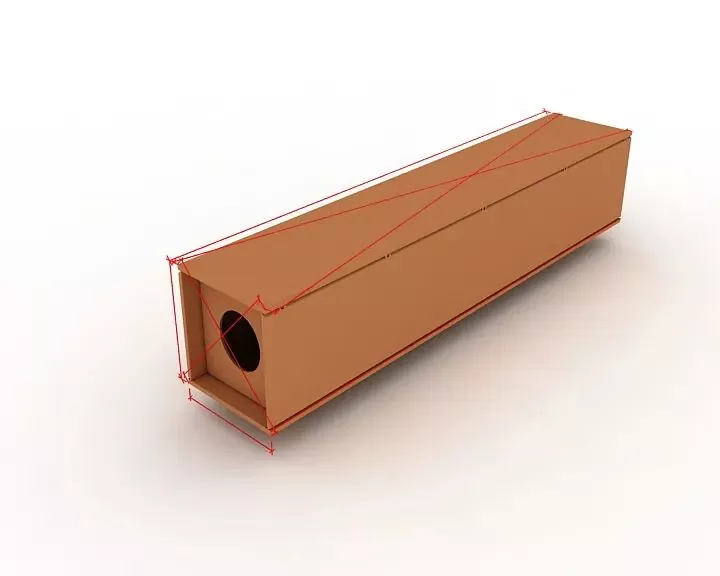
Ngexesha lokuhlola, gxininisa ekukhangeleni ukuba ubude becandelo, imilinganiselo ye-diagonal kunye nemilinganiselo yecandelo lokugqibela ihlangabezana neemfuno zokuyila kunye nokucaciswa, kwaye ulungise zonke iindawo ezingaphandle kokunyamezela. |
|
|
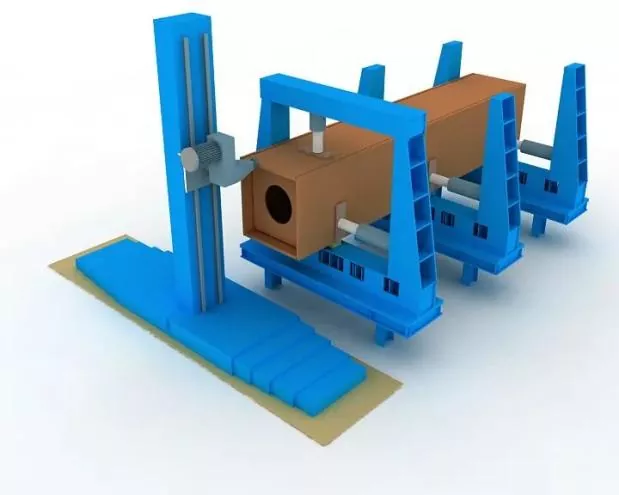
Inyathelo le-12 Phelisa ukugaya |
Gcoba ubuso besiphelo emva kwendibano kunye ne-welding. |
|
|
Qinisekisa umgangatho wamalungu kunye nokuhambelana phakathi kobuso bokuphela kunye ne-milling cutter. |
||
|
Inyathelo le-13 Ukugqabhuka kweSanti kunye nokususwa komhlwa |
Gqibezela ukususwa komhlwa ngokuqhushumba kwesanti njengoko kufuneka emva kwe-welding, emva koko udlulisele kulwakhiwo lokugquma. |
|

Ⅲ. IiNkcazo zeNdibano, iPositioning kunye neWelding
|
Ukuchaneka kweNdibano |
Ngexesha lendibano: ● Izithintelo ezifanelekileyo ziya kwamkelwa ukuze kulawuleke ukonakala kwewelding. ● Izibonelelo zokucutheka kweewelding kunye nokuguqulwa okufanelekileyo okubuyela umva kuya kugcinwa ukulawula imilinganiselo yecandelo kunye nokuqinisekisa ukumila okuchanekileyo. |
|
Ukutenxa okuvumelekileyo kokuyilwa kunye nokudityaniswa koqhagamshelo oludityanisiweyo, kunye nokunyamezelwa komda kwamacandelo olwakhiwo, kuya kuthobela iimfuno zeKhowudi yoKwamkelwa koMgangatho woKwakha weZakhiwo zeSimbi (GB 50205). |
|
|
Indibano yokubeka iwelding |
Iya kuphunyezwa nge-semi-automatic solid wire gas metal arc welding (GMAW). |
|
Welder |
Abaweldi ababandakanyekayo kwi-assembly tack welding baya kubamba iziqinisekiso zesiqinisekiso ezihambelanayo ezichazwe kwiNkcazelo yobuGcisa yokuWelding yeZakhiwo zeNtsimbi (JGJ81). |
|
Ubume be-tack welds |
Isikhundla se-tack welds: I-Welds ye-Tack iya kunqanda ukuqala kunye nokuphela kwee-welds ezisesikweni, kwaye aziyi kufakwa kwiikona, iiphethelo, iziphelo kunye nezinye iindawo ezibalulekileyo ezixhomekeke kumandla okwakhiwa kunye neziphene zomsebenzi. |
|
Kwiijoyinti ze-T, i-tack welding: Iza kwenziwa ngokulinganayo kumacala omabini; Okwangoku, ukuwelda ngaphakathi kwegroove kuya kuthintelwa kangangoko kunokwenzeka. Ukungena ngokupheleleyo kwigroove: Ukuwelda kuya kwenziwa kwigroove ukwenzela ukugilwa ngasemva, umz., Ukubuyisela umva. |
|
|
I-asembly kunye neendawo zokuwelda iipleyiti zokuxhasa i-welding kunye ne-run-on kunye ne-run-off plates ziya kuhambelana nemigangatho efanelekileyo. |
|
|
Izinto zokuwelda |
Izixhobo zokudibanisa ezisetyenziselwa ukudibanisa kunye ne-tack welding ziya kuhambelana nezo ze-welding ezisemthethweni, oko kukuthi, izinto ezifanayo ze-welding njenge-welding esemthethweni ziya kwamkelwa. |
|
Ukudibanisa i-welding phakathi kwentsimbi ephezulu kunye nentsimbi ephantsi, izinto zokudibanisa ziya kukhethwa ngokuhambelana nenqanaba lentsimbi ephantsi. |
Iindaba eziyeleleneyo
- Imibuliso yoSuku lweSizwe evela kwi-Eihe Steel Structure
- Ukuphumelela kokuQalwa kokuQala! IProjekthi yase-Asia Pacific yaseMorocco Iqhutywe ngu-Eihe Steel
- Uhlaziyo lweziqinisekiso luvunyiwe! Eihe ngokuthe ngcembe Yandisa iMpawu yeMarike yeHlabathi
- Ukuhanjiswa koLwakhiwo lweNtsimbi ye-EHSS kwizikhululo zeenqwelomoya & nezitishi
- Gxininisa kuPhuhliso lweHlabathi: iShandong Steel Structure Industry Association ibambe ngempumelelo iNkomfa yoTshintsho kuShishino lwamazwe ngamazwe.
- I-EHSS Ibambe iQingdao Yesi-8 yeSakhiwo seNsimbi seShandong kunye neNkomfa yoNyaka ka-2026 yeSSSIA eQingdao ngeMpumelelo epheleleyo.
Ndishiyele umyalezo