IsiXhosa
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Uhlalutyo lweTekhnoloji yoMveliso weSteel Structure
Ⅰ. Isishwankathelo
Ukwenziwa kwesakhiwo sentsimbiyinkqubo yokuguqula imizobo yoyilo ibe ngamacandelo olwakhiwo olubonakalayo. Ingundoqo yayo kukucubungula izinto zetsimbi zibe ngamalungu afanelekileyo ezakhiwo zensimbi ngokuthobela iimfuno zokuyila ngokusebenzisa iinkqubo zokuvelisa imveliso, ngelixa ugcina iimpawu zecandelo lentsimbi ngokusisiseko zingatshintshi.
Ithekhnoloji yemveliso yezakhiwo zetsimbi ngokuqhelekileyo ifana neyokwenza oomatshini. Nangona kunjalo, ngenxa yokuba iimveliso zesakhiwo sensimbi ekugqibeleni zihlanganiswe kwiindawo zokwakha, iinkqubo zayo zigxininisa ngakumbi ekulawuleni ngokuchanekileyo kunye nokuthintela ukuguqulwa.
Ⅱ. Itshathi yokuHamba kweNkqubo yeMveliso yoLwakhiwo lweNsimbi
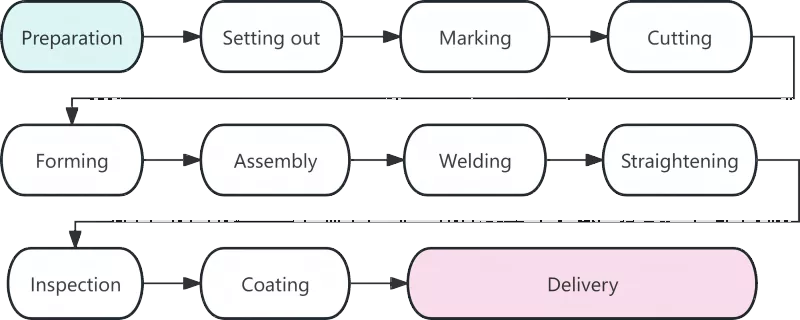
Ⅲ. Uhlalutyo oluneenkcukacha lweNkqubo nganye yokuSebenza
|
Inkqubo |
Inkcazo |
|
Ukulungiselela Izinto Eziluncedo |
Ukulungiswa kwezinto ezibonakalayo kubonisa ukuqala kokwakhiwa kwesakhiwo sensimbi, kwaye umgangatho wayo uchaphazela ngokuthe ngqo zonke iinkqubo zokusebenza ezilandelayo. Imisebenzi ephambili kweli nqanaba ibandakanya ukwamkelwa kwezinto eziphathekayo, ukulungiswa kunye nokucoca indawo. Emva kokuba izinto zentsimbi zifike kumzi-mveliso, izatifikethi zazo zemathiriyeli ziya kujongwa ngokuchasene nemveliso yokwenyani. Ukuphinda kuhlolwe ukwakheka kweekhemikhali kunye neempawu zomatshini ziya kuqhutywa kwiintsimbi ezisetyenziswe kumacandelo amakhulu okwakhiwa. Iintsimbi ezigogekileyo ezibangelwa ngexesha lothutho ziya kulungiswa kusetyenziswa i-roller straighteners okanye oomatshini be-hydraulic jacking. Amava abonisa ukuba malunga nama-80% eempazamo zobude obungabhalwanga buphuma kwimathiriyeli ekrwada engalungiswanga. |
|
Lofting |
I-Lofting linyathelo lokuqala elibalulekileyo lolawulo oluchanekileyo kwimveliso yesakhiwo sentsimbi. Kumaqonga anikezelweyo okanye iitafile zokuyila, amagcisa azoba amakhonkco amacandelo apheleleyo kunye neenkcazo ngokomlinganiselo we-1: 1 ngokuhambelana nemizobo yoyilo ukuchaza iimilo zamalungu. Ukongeza ekuqinisekiseni ubungakanani bomzobo, isibonelelo se-welding shrinkage siya kugcinwa njengoko kufunwa ziinkqubo ezifanelekileyo. Ngokuqhelekileyo, isibonelelo se-1 ukuya kwi-1.5 millimeters siya kubekelwa bucala kwi-butt weld nganye. |
|
Ukumakisha |
Eyaziwa nangokuthi i-scribing, ukumakisha kubhekisela kwinkqubo yokusebenzisa iitemplates ukuphawula izikhundla zomngxuma kunye nemigca ye-machining yeenkcazo zecandelo kwiiplate zetsimbi kunye namacandelo. Umgaqo othi "amalungu amakhulu kuqala, amancinci emva koko" uyalandelwa ukunyusa izinga lokusetyenziswa kwezinto. Ngoyilo oluphuculweyo, umgangatho wokusetyenziswa kwezinto ngokubanzi unokufikelela ngaphezulu kwe-85%, kwaye unokude ugqithe kwi-92% emva kokwenziwa kwendlwane. |
|
Ukusika |
Ukusika yinkqubo yokwahlula iimathiriyeli ekrwada zibe ngamalungu ahlukeneyo ngemigca ephawulweyo. Iindlela zokusika eziqhelekileyo ziquka ukusika igesi, ukusika i-plasma kunye nokusika kwe-laser. Ukusetyenziswa ngokubanzi kweteknoloji yokusika ukulawulwa kwamanani kuye kwaphucula ukuchaneka kunye nokusebenza kakuhle kwesakhiwo sensimbi. Ezinye iindawo ezisikiweyo zifanelekile ukuwelda ngokuthe ngqo ngaphandle kokusetyenzwa komphetho wesibini. |
|
Ukubumba |
Amalungu angengawo migca afana nemiqadi egobileyo kunye nemibhobho egobileyo iya kubunjwa ngokugoba okubandayo okanye ukugoba okushushu. Ukugoba okubandayo kwenziwa kwiqondo lobushushu begumbi kwaye kusebenza kumacandelo aqhelekileyo agobileyo. Ukugoba okutshisayo, iintsimbi zifudunyezwa kwi-900-1100 ° C ngaphambi kokugoba, ezamkelwa ngamacwecwe angqingqwa okanye amacandelo anerediya yokugoba encinci. |
|
INdibano |
INdibano ithetha ukudibanisa iinxalenye ezicwangcisiweyo njengoko zifunwa yimidwebo kunye nokulungisa okwethutyana nge-tack welding. Inkqubo yokudibanisa esemgangathweni imi ngolu hlobo lulandelayo: Gaya imithungo yeepleyiti zeflange → Susa iibhula kwiipleyiti zewebhu → Fikelela kwindawo echanekileyo ngomatshini wokuhlanganisa → Gqibezela ukudityaniswa kwentsimbi yecandelo elinye le-T → Flip idibaniso kwaye ugqibezele ukubumba ngokubanzi. |
|
Ukuwelda |
I-Welding yinkqubo engundoqo yokwenziwa kwesakhiwo sentsimbi kunye neemfuno eziphezulu zobugcisa kunye nokulawula umgangatho ongqongqo. Iindlela ze-welding ezisetyenziswa ngokuqhelekileyo ziquka i-arc ye-arc ezenzekelayo, i-CO₂ i-gas shielded welding kunye ne-shielded metal arc welding. |
|
Ukuqondisa |
Uxinzelelo lwe-thermal oluveliswa ngexesha le-welding luya kubangela ukuguqulwa kwecandelo, eliya kupheliswa ngokulungelelanisa ukubuyisela ubume bejometri yasekuqaleni. Iindlela eziqhelekileyo zokulungelelanisa ziquka ukulungelelanisa oomatshini, ukulungiswa komlilo kunye nokudibanisa okudibeneyo. Ukufudumala kwindawo efanayo akuyi kuqhutywa ngaphezu kwamaxesha amathathu, kwaye ukufudumala kunqatshelwe ngokungqongqo. |
|
Ukuhlolwa |
Ukuqhuba kuyo yonke inkqubo yokuvelisa, ukuhlolwa kusebenza njengesiqinisekiso esibalulekileyo somgangatho wemveliso. Ukuhlolwa ngezigaba ikakhulu kubandakanya ukuhlolwa kwempahla ekrwada, ukuhlolwa kwenkqubo kunye nokuhlolwa kwe-post-welding. Iziphene ezibulalayo ezifana nokuqhekeka kunye nokudibanisa okungaphelelanga akuvumelekanga ngaphakathi kwe-welds. |
|
Ukwaleka |
I-Coating inika i-anti-corrosion kunye nokukhuselwa komlilo kwizakhiwo zetsimbi. Inkqubo yokwaleka eqhelekileyo inemigangatho emithathu: i-zinc-rich epoxy primer, i-epoxy micaceous iron intermediate coat, kunye ne-polyurethane okanye i-fluorocarbon topcoat. Iidyasi ezikwazi ukumelana nomlilo ziya kufakwa kwiidyasi ezininzi ezibhityileyo. Ubushushu be-ambient yokusebenza kokugquma abuyi kuba ngaphantsi kwe-5 ° C, ukufuma okuhambelanayo akuyi kudlula i-85%, kwaye ubushushu bomhlaba wentsimbi buya kuba ubuncinane be-3 ° C ngaphezu kwendawo yombethe. |
|
Ukuhanjiswa kwiFactory |
Ukuhanjiswa linyathelo lokugqibela lokwenziwa kwesakhiwo sentsimbi. Amacandelo aphumelele uhlolo lokugqibela aya kunikwa amanani eenombolo ezizodwa kunye namanqaku. Izixhobo ziya kudityaniswa ngokwamaqela ngokulandelelana kofakelo. Iibhloko zokhuni okanye ii-gaskets zerabha ziya kufakwa phakathi kwamacandelo ukuthintela imikrwelo yokwambathisa. |
IV. IiNdlela zoPhuhliso lweTekhnoloji yoLwakhiwo lweNsimbi yanamhlanje
Isakhiwo sentsimbi yanamhlanjeimveliso iya ikhula ngobukrelekrele kwaye yenziwe ngoomatshini ukuphucula ukuchaneka kwemveliso kunye nokusebenza kakuhle. Itekhnoloji yokulawula amanani, i-welding ngokuzenzekelayo, isicelo se-BIM kunye nokulinganisa okubonakalayo kwe-pre-assembly kubonisa iindlela zophuhliso lwexesha elizayo loshishino.
Ukuveliswa kwesakhiwo sensimbi yinkqubo epheleleyo eneenkqubo ezisondeleleneyo, iimfuno ezichanekileyo ezichanekileyo kunye nokulawula umgangatho ongqongqo. Yonke inkqubo ukusuka kwi-layout ukuya kwi-coating ichaphazela ngokuthe ngqo umgangatho weemveliso ezigqityiweyo. Ngokusetyenziswa ngokubanzi kobuchwepheshe obukrelekrele, imigangatho engqongqo iya kwamkelwa kwizakhiwo zetsimbi, ezikhokelela ekuphuculeni ngakumbi umgangatho wemveliso.
Iindaba eziyeleleneyo
- Indlela yokukhetha ubungakanani obufanelekileyo kwiSakhelo seSimbi soLwakhiwo lweHashe eliZinzileyo?
- INdibano yoLwakhiwo lweNsimbi kwiSiza + i-Integral Hoisting Construction Workflow + Iingqwalasela eziphambili
- Kutheni le nto ukhethe ulwakhiwo lweSimbi sesakhelo seNkalo ephindwe kabini kuLwakhiwo lweNdlu yokuPhila ngoku?
- Amanqaku aliThoba aPhambili kuYilo kunye noLwakhiwo lweZakhiwo zeFactory yeSteel
- Ulwakhiwo lweNtsimbi yeShedi yeNkukhu lungaluphucula njani ulawulo lweeFama zeenkukhu?
- IZakhiwo zoShishino "zeSitayile soLowo": Ngaba iOfisi enemigangatho emi-3 kufuneka ibe yintsimbi okanye ikhonkrithi?
Ndishiyele umyalezo